Новости
Новости

Будьте в курсе последних технологических достижений Ledrobit, патентных достижений и расширения мирового рынка, поскольку мы продолжаем внедрять инновации в области промышленной автоматизации.
Как автоматизированная технология полировки обеспечивает стабильное качество при производстве сборных железобетонных столбов

При крупномасштабном производстве столбов из сборного железобетона достижение стабильного качества поверхности каждой детали стало серьезной проблемой для производителей. В то время как объем производства продолжает расти, клиенты в сфере муниципального строительства, ландшафтного дизайна и коммерческих проектов требуют более высокого уровня визуальной однородности и точности отделки.

Для производителей, поставляющих сотни или тысячи одинаковых боллардов, постоянство качества больше не является только производственным требованием — оно напрямую влияет на приемку поставки, внешний вид проекта и общую эффективность производства.

Традиционные методы ручной полировки часто не позволяют поддерживать одинаковые результаты отделки на протяжении всей производственной партии. В результате автоматизированная технология полировки становится все более важным решением для улучшения контроля качества в современном производстве сборного железобетона.

Отраслевая проблема: изменение качества при серийном производстве

При массовом производстве сборных бетонных столбов между отдельными деталями могут легко возникнуть различия в гладкости поверхности, радиусе фаски и общей округлости. Эти вариации могут быть приемлемыми для мелкосерийного производства, но становятся критически важными в проектах, требующих высокой степени визуальной последовательности.

Проекты муниципальной инфраструктуры, ландшафтное развитие и коммерческие установки часто требуют, чтобы столбики сохраняли тот же внешний вид после установки. Даже незначительные различия в отделке поверхности или обработке кромок могут привести к жалобам клиентов, дополнительной сортировке или дорогостоящим доработкам.

Фундаментальный вопрос заключается не просто в навыках оператора. Вместо этого колебания качества являются естественным ограничением ручных процессов, где каждое действие полировки зависит от действий человека.

Почему ручная полировка не может гарантировать однородность партии

Ручная полировка столбов сталкивается с тремя основными проблемами, когда производителям требуется стабильное качество при больших объемах производства.

1. Непостоянное давление шлифования.

Во время ручной полировки прилагаемая сила шлифования варьируется в зависимости от оператора, а также может меняться в течение рабочей смены из-за усталости. Различные уровни давления напрямую влияют на гладкость поверхности, скорость удаления материала и конечный внешний вид.

2. Неповторяющиеся пути обработки

Ручное шлифование во многом зависит от опыта работника. Путь движения, степень полировки и последовательность обработки могут отличаться от одного оператора к другому, что затрудняет воспроизведение одинакового качества поверхности на каждом столбике.

3. Нестабильное время обработки

Ручное управление часто приводит к различиям во времени цикла. Рабочие могут сократить время обработки, когда производственное давление увеличивается, что приводит к неполной полировке, а более длительная обработка может привести к удалению ненужного материала.

Эти переменные делают контроль качества партий сильно зависимым от работы оператора, что создает проблемы для производителей, стремящихся к стандартизации производства.

Как синхронизированная обработка на нескольких станциях повышает стабильность качества

Основным преимуществом многостанционного полировального станка является замена ручного регулирования контролируемыми механическими параметрами.

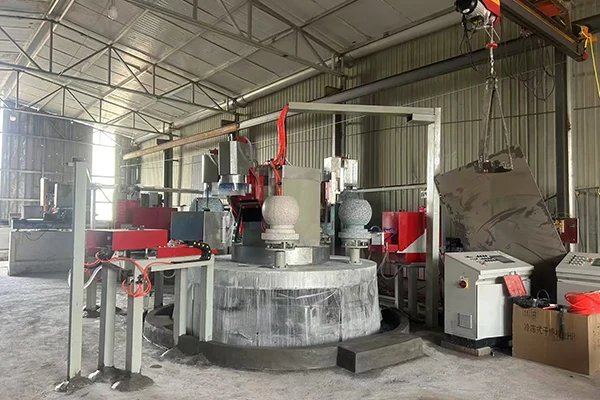
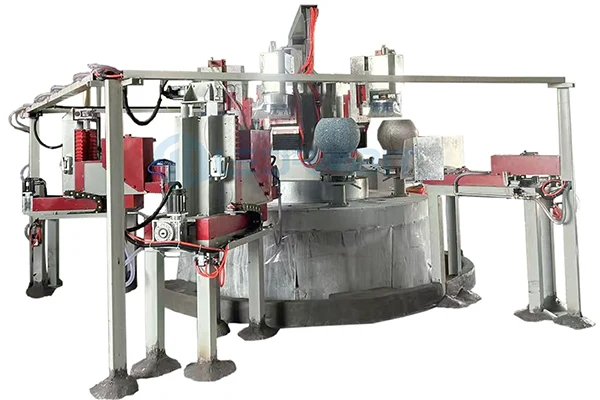
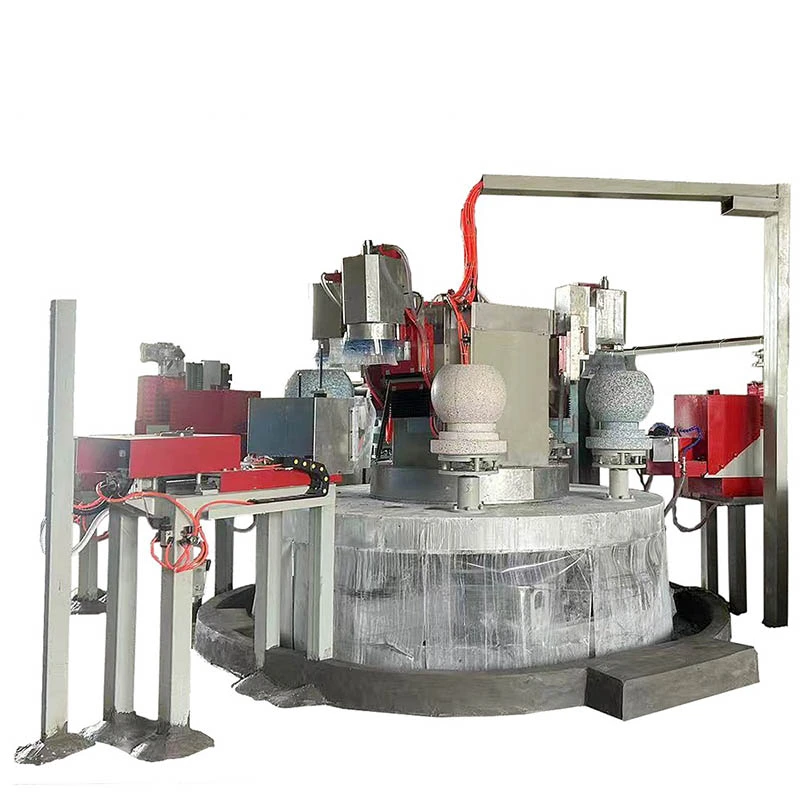
В5-позиционная автоматизированная полировальная машина для столбовКаждая станция работает с синхронизированными системами подачи, постоянными настройками давления и стандартизированными путями обработки. Это гарантирует, что каждый столбик подвергается одинаковым условиям полировки на протяжении всего производственного цикла.

Независимо от того, обрабатывается ли первая или пятидесятая деталь в партии, машина сохраняет одинаковую силу шлифования, схему движения и продолжительность отделки. Это создает предсказуемый производственный стандарт, которого трудно достичь с помощью ручных операций.

Фиксированное время цикла обеспечивает предсказуемые результаты отделки

Согласованность тесно связана со временем обработки. Автоматизированный процесс полировки устанавливает фиксированный производственный ритм, при этом цикл шлифования контролируется примерно на4 минуты на штуку.

Это время цикла определяется параметрами станка, включая скорость подачи, скорость шпинделя и запрограммированный путь обработки. В отличие от ручной полировки, где скорость меняется в зависимости от условий труда, автоматизированное оборудование обеспечивает одинаковую продолжительность обработки каждого столба.

Этот машинный подход устраняет распространенные проблемы с качеством, вызванные спешкой или чрезмерной полировкой, помогая производителям поддерживать стабильные стандарты отделки при больших партиях.

Точность снятия фаски: механическое позиционирование заменяет суждения оператора

При отделке бетонных столбов качество фаски является важным фактором, влияющим на общий внешний вид. Неровные углы фаски или неравномерная обработка кромок могут стать заметными, если установить несколько столбиков вместе.

Вспомогательное оборудование для снятия фаски использует механическую систему профилирования и позиционирования для управления траекторией обработки, поддерживая допуск радиуса фаски в пределах±1 мм.

Такой уровень повторяемости точности гарантирует, что столбики из одной и той же производственной партии сохранят одинаковый внешний вид кромки. Для проектов, требующих равномерного выравнивания и визуальной гармонии, механическая точность дает значительное преимущество перед ручными методами отделки.

Как оценить автоматическое решение для полировки столбов

При выборе автоматизированного полировального оборудования производители должны ориентироваться не только на качество отделки отдельной заготовки, но и на повторяемость всей производственной партии.

Следует учитывать три ключевых фактора:

1. Синхронизация параметров нескольких станций

Надежная система должна поддерживать одинаковые рабочие параметры на всех станциях, обеспечивая одинаковые условия обработки для каждой детали.

2. Стабильность времени цикла

Стабильное время обработки позволяет производителям достигать предсказуемой производительности и поддерживать постоянное качество поверхности на протяжении длительного производственного цикла.

3. Повторите точность позиционирования

Критические процессы, такие как снятие фасок, требуют точного механического позиционирования для достижения однородного внешнего вида больших объемов готовой продукции.

Будущее производства сборного железобетона: стандартизированное качество благодаря автоматизации

Для современных производителей сборного железобетона наибольшая ценность автоматизации заключается не только в улучшении внешнего вида одного столба, но и в обеспечении того, чтобы сотни продуктов могли соответствовать одному и тому же стандарту качества.

Многостанционная автоматизированная технология полировки превращает операции отделки из процесса, зависящего от рабочего, в контролируемую производственную процедуру с предсказуемыми параметрами, повторяемой точностью и улучшенным управлением качеством.

Поскольку спрос на стандартизированные сборные железобетонные изделия продолжает расти, автоматизированные решения для полировки будут играть все более важную роль, помогая производителям добиться более высокой надежности производства и повышения конкурентоспособности на рынке.

Похожие новости
Оставьте мне сообщение
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать